Bu model, genel bir atölye presinden ziyade,
Metal Damgalama için özel bir CNC Hidrolik Pres olarak üretilmiştir. CNC kontrolü, operatörün yaklaşma hızını, basma hızını, hedef kuvvetini, bekleme süresini ve geri dönüş hızını bağımsız bölümler olarak ayarlamasına olanak tanır. Bu profil, aşamalı ve tek vuruşlu damgalama takımlarında önemlidir: kızak kalıba hızlı bir şekilde gidebilir, kesim veya form boyunca yavaşlayabilir, plastik akışını bitirmek için basıncı tutabilir ve ardından aleti çarpmadan geri dönebilir. Sonuç olarak kolonlarda daha az darbe, parçada daha az çapak ve bobin beslemeli veya elle yüklemeli hatlar için daha öngörülebilir bir döngü elde edilir.
Dört Sütunlu Hidrolik Damgalama Presi arayan alıcılar genellikle ham tonajdan daha fazlasına ihtiyaç duyarlar. Merkezden kaçan yükler oluştuğunda sarsılmayacak bir çerçeveye, binlerce vuruştan sonra kılavuzluklarını koruyan kolonlara ve kuvveti sürüklenmeden tutabilen bir hidrolik devreye ihtiyaçları vardır. Bu baskı makinesindeki dört hassas sütun ve kılavuz manşonlar, vuruş boyunca dikey doğruluğu korur. Kolon yüzeyleri aşınmaya karşı dayanıklı olacak şekilde işlenir, böylece üretim saatleri biriktikçe hareketli plaka paralelliğini kaybetmez. Basınç, strok, hız ve tutma süresi prosese göre ayarlanabilir; böylece kalıp seti değiştiğinde tek bir makine körleme, sığ çizim, delme ve kalibrasyon işlemlerini gerçekleştirebilir.
Sac Metal için Hidrolik Pres olarak makine, braketlerde, kapaklarda, panellerde ve yapısal damgalamalarda kullanılan karbon çeliği, paslanmaz çelik, alüminyum ve bakır stokları için tasarlanmıştır. Tipik istasyonlar arasında düz modellerin kesilmesi, flanşların oluşturulması, oturma yüzeylerinin kaplanması ve önceki bir vuruştan sonra yeniden saldırı operasyonları yer alır. Açık dört sütunlu düzen, kalıp ayarlayıcılara dört taraftan erişim sağlar, bu da
benzer tonajdaki kapalı çerçeveli presle karşılaştırıldığında kalıp değişimini kısaltır. Desteğin ve hareketli merdanenin üzerindeki T yuvaları kalıp bağlamayı basitleştirir ve gün ışığı ve strok takım yüksekliğine göre belirlenebilir, böylece pres iş için fazla büyük olmaz ve bir sonraki kalıp için çok kısa olmaz.
Kontrol ve güvenlik, ekstralar olarak değil, üretim özellikleri olarak ele alınır. CNC arayüzü farklı kalıplar için tarifleri saklar; bu nedenle geçiş, valflerin ve limit anahtarlarının tamamen sıfırlanması yerine bir tarif çağrısı artı kalıp kelepçe kontrolü şeklinde gerçekleşir. İki elle başlatma, acil durdurma ve kalıp kurulumu için yavaş yavaş ilerleme, istenmeyen vuruş olasılığını azaltır. Hat standardı gerektirdiğinde opsiyonel ışık perdeleri ve birbirine kenetlenen korumalar entegre edilebilir. Hidrolik güç seçilen tonajla eşleştirilir, böylece boşta kalan enerji ve gürültü kontrol altında kalır; devre, contaları korumak ve bitmiş parçalarda şok izlerini önlemek için yumuşak basınç giderme sağlayacak şekilde düzenlenmiştir.
Proses stabilitesi, tesislerin damgalama işini
dört sütunlu bir CNC hidrolik platformuna taşımasının nedenidir. Mekanik presler sabit bir strok eğrisi sunar. Bu baskı
programlanmış bir kuvvet-konum eğrisi sunar. Malzeme kalınlığı değiştiğinde CNC döngüsü, delik boyutunu, flanş açısını ve kesme kenarı kalitesini tolerans dahilinde tutan ayarlanan kuvvete veya ayarlanan alt konuma ulaşmaya devam edebilir. Kılavuz sistemi üzerindeki tekrarlı konumlandırma, hassas şekillendirme işleri için belirlenmiş olup, aksi takdirde ayrı bir boyutlandırma presine ihtiyaç duyacak ikincil işlemleri destekler.
Aynı üretim hücresi, süreç zincirinin geri kalanı için sıklıkla kardeş makinelere ihtiyaç duyar. Ana vuruştan sonra birçok atölye, kesim düzeni belirlendiğinde ve döngünün hızlı kalması gerektiğinde işlenmemiş parçayı
Dört Sütunlu Hidrolik Kesme Pres Makinesine taşır. Hala çapak taşıyan basınçlı döküm veya damgalı alüminyum parçalar, damgalama istasyonunu işgal etmek yerine
Dört Sütunlu Basınçlı Döküm Trimleme Presine gidebilir. Otomotiv kalite planlarını paylaşan gövde braketleri ve şasi ayrıntıları genellikle
Otomobil Parçaları için Dört Sütunlu Hidrolik Presin yanında çalıştırılır, böylece takımlama standartları ve operatör eğitimi tutarlı kalır. Bir sonraki işlem düz bir vuruş yerine kap veya tava şekillendirme olduğunda,
Dört Sütunlu Derin Çekme Hidrolik Pres daha derin vuruş ve boş tutucu kontrolünü ele alır. Bu sayfaları tek bir tesis standardı içinde bağlamak, satın alma kararını ve sonraki yedek parça planını tek bir çerçeve ailesi içinde tutar.
Çerçeve çeliği, kaynaklama, gerilim giderme ve merdanelerin işlenmesi kontrol edilir, böylece montaj sırasında ölçülen geometri zeminde kalan geometri olur. Sevkiyattan önce kılavuz yüzeyler ve
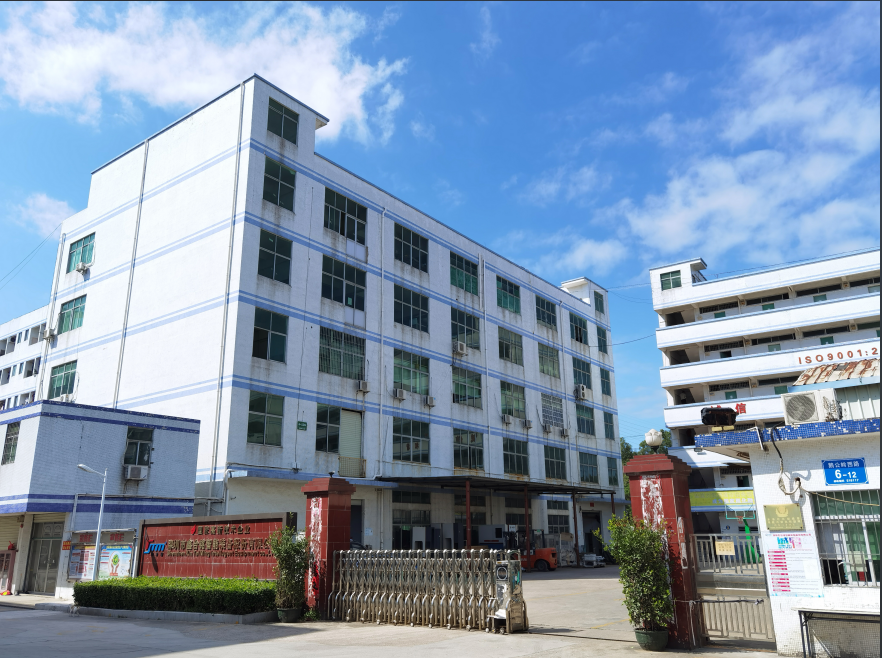
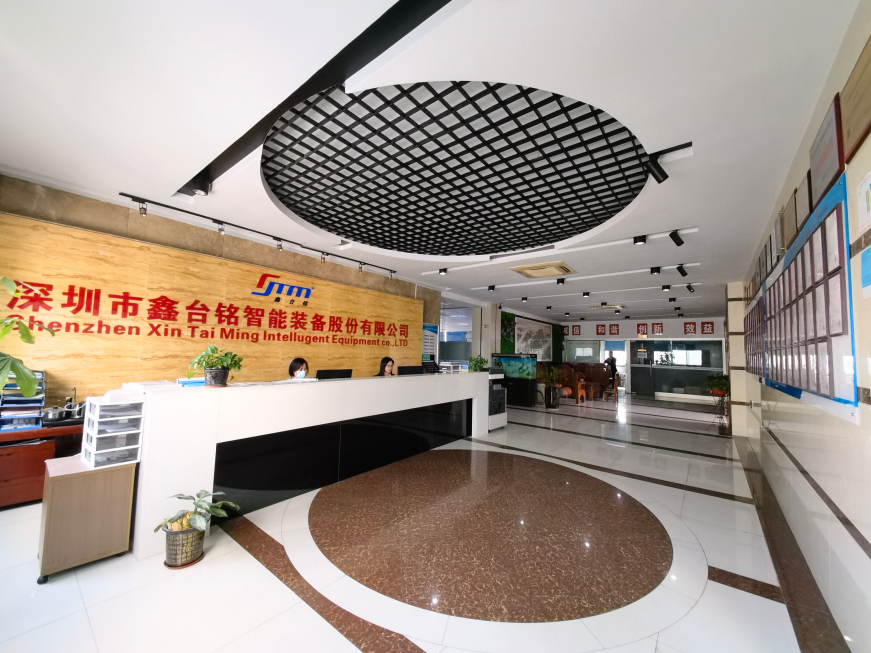
hidrolik temizliği kontrol edilir. Şirket, Longgang, Shenzhen genel merkezinden ve Fuzhou, Jiangxi üretim üssünden tasarım, yapım ve teslimatı kapsayan ISO9001, ISO14001 ve ISO45001 sistemleriyle faaliyet göstermektedir. Tonaj, tabla boyutu, strok, gün ışığı ve CNC reçete yapısı, makine serbest bırakılmadan önce müşterinin kalıp çizimine göre doğrulanır; bu, bir presin ancak geldikten sonra "yeterince yakın" olmasını önler.
Devreye alma için uygulama notları basittir. Gün ışığına ve darbeye karşı kalıbın kapalı yüksekliğini doğrulayın. Tahminde bu kaliteler yer alıyorsa, planlanan tonajın paslanmaz veya yüksek mukavemetli çelik için bir marj içerdiğini doğrulayın. Takımın kesime hızlı bir şekilde girmemesi için CNC yavaşlama noktasını malzemenin üzerine ayarlayın. Beklemeyi yalnızca formun gerektirdiği süre boyunca kullanın; Ekstra tutma süresi, doğruluk eklemeden enerji ve ısı yakar. Sütunları temiz ve yağı belirtilen temizlik sınıfında tutun. Bu dört alışkanlık, basının bir damgalama aracı olarak mı kalacağını yoksa bir bakım konusu mu olacağını belirler.






 Contact Now